 Prejsť na obsah

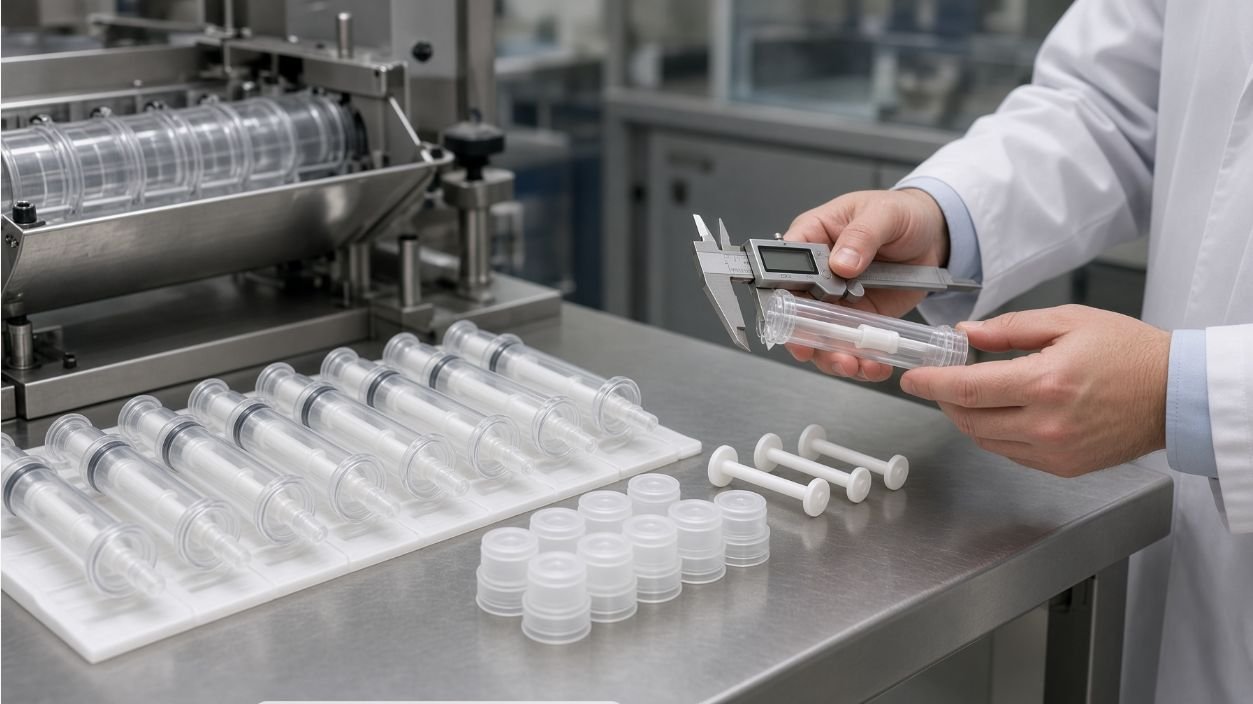
Najlacnejšou chybou pri projekte plnenia striekačky s gélovou návnadou je vybrať si najprv plniacu linku a potom balenie. Automatizovaná linka je konfigurovaná okolo valca, piestu, plunžera a uzáveru a väčšina premenných, ktoré riadia konfiguráciu, je nastavená u dodávateľa balenia, nie u dodávateľa stroja. Ak tieto premenné nie sú stanovené pred špecifikovaním linky, kupujúci nakoniec dostane linku, na ktorej môže spustiť vzorky, na ktorých bola demonštrovaná, a zoznam zmien balenia potrebných na spustenie zvyšku portfólia. Tento článok uvádza, čo by mal kupujúci požiadať dodávateľa balenia a prečo je každá položka na zozname.
Prečo balík riadi linku
Každá stanica v automatizovanej linke na plnenie striekačiek s gélovou návnadou – podávanie, orientácia, dávkovanie, vkladanie piestu, uzatváranie, kontrola – má toleranciu, ktorá je nastavená voči obalu. Podávacia dráha naladená na priemer valca 12.5 mm nebude akceptovať valec s priemerom 12.7 mm bez nastavenia. Stanica na vkladanie piestu navrhnutá pre vopred usadený piest nebude zostavovať voľné piesty z veľkého množstva. Uzatváracia stanica dimenzovaná pre zacvakávací hrot nesprávne navliekne uzáver typu Luer. Obal nie je príslušenstvo; je to špecifikácia.
Praktickým dôsledkom je, že akákoľvek zmena balenia po vybudovaní linky stojí čas a peniaze. Kupujúci, ktorí chcú linku, ktorá bude spĺňať celé ich portfólio, alebo ktorí môžu neskôr pridať novú skladovú položku, musia potvrdiť sadu balenia – geometriu, tolerancie, stav dodávky – pred vybudovaním linky, nie po nej.
Geometria hlavne: Referenčné rozmery
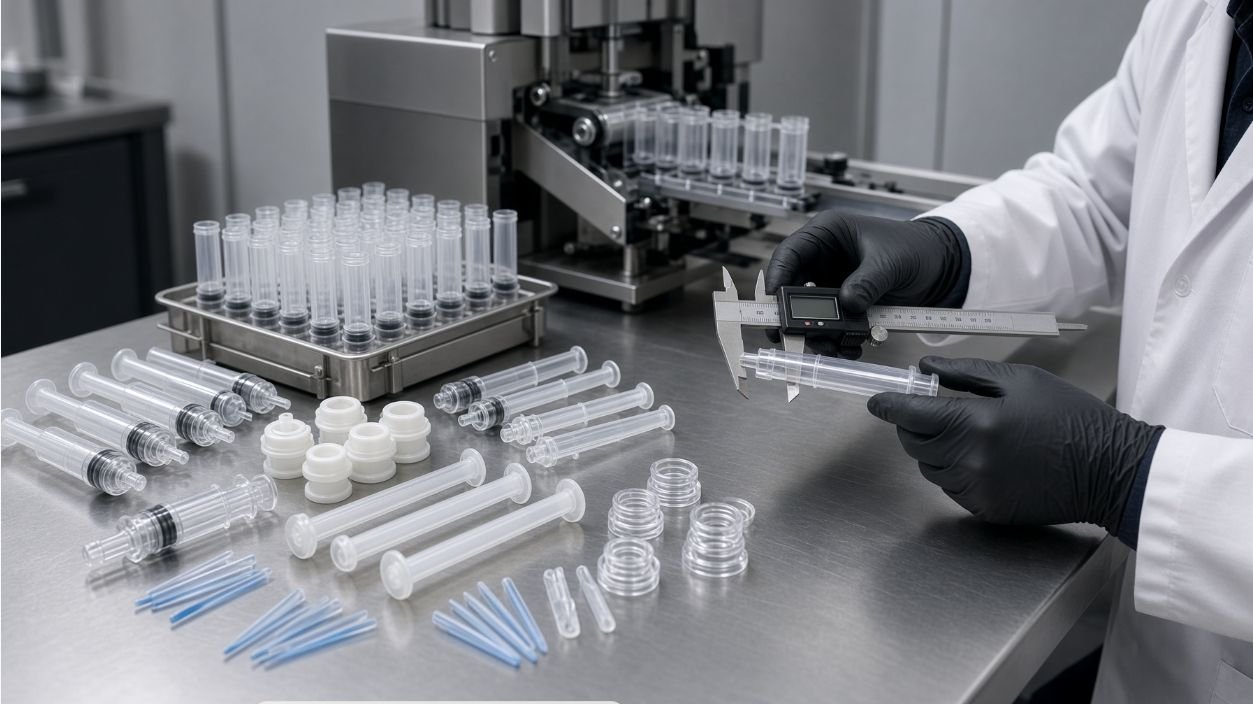
Prvým súborom informácií, ktoré je potrebné zhromaždiť, je geometria hlavne. Pre každý formát, ktorý sa na linke očakáva, by mal mať kupujúci:
- Vonkajší priemer hlavne v tele, ramene a na konci špičky s toleranciou. Niekoľko desatín milimetra môže zmeniť dráhu podávania a orientáciu nástrojov.
- Vnútorný priemer dávkovacej komory s toleranciou. Vnútorný priemer spolu s cieľovým čistým obsahom určuje dĺžku dávky, ktorú musí dávkovací systém dodať.
- Celková dĺžka hlavne a dĺžku od otvoreného konca po doraz piesta s toleranciou. Toto je referenčná hodnota pre hĺbku zasunutia piesta.
- Geometria príruby alebo goliera (ak je k dispozícii): vonkajší priemer, hrúbka a orientačný prvok (plochý, zárezový, kľúčový). Čiara používa tento prvok na zarovnanie hlavne pre operácie na strane hrotu.
- Geometria rozhrania hrotuŠpecifikácia závitu, rozmery zacvakávacieho uchytenia, kužeľ typu Luer alebo zákazková úprava. Plniaca tryska aj uzatváracia stanica sú od toho kľúčové.
Toto sú čísla, ktoré dodávateľ potrebuje na špecifikáciu podávacej dráhy, dávkovacej trysky a uzatváracej stanice. Bez nich sa linka dimenzuje podľa vzorky, nie podľa špecifikácie.
Rozhrania hrotu a uzáveru
Hrot a uzáver sú časti, ktorých sa dotýka dávkovacia tryska a ktoré koncový používateľ odstraňuje. Obe sú technické rozhrania, nielen prvky balenia.
- Otvorte cestu. Vnútorný priemer na hrote a dĺžka úzkeho priechodu. Pri plnení spredu je to plniaca dráha; pri plnení zozadu je hrot pred naplnením uzavretý uzáverom, ale jeho geometria je stále dôležitá pre uzavretie.
- Geometria uzáveru alebo viečka. Stúpanie závitu, tesniaca funkcia a požiadavka na udržanie. Uzávery so zacvakávacím uzáverom sú citlivé na odlupovanie formy; závitové uzávery potrebujú správny krútiaci moment na utesnenie bez prasknutia hrotu.
- Kompatibilita materiálov. Materiál uzáveru musí tesne priliehať k hrotu bez chemickej interakcie s pastou (účinné látky, rozpúšťadlá alebo voda v prípravku môžu napádať niektoré plasty).
- Značenie a orientácia. Ak je na uzávere alebo hrote vytlačená značka, pred uzavretím môže byť potrebné použiť vizuálnu stanicu na potvrdenie orientácie.
Tieto detaily nie sú len otázkami obstarávania. Sú to vstupy, ktoré rozhodujú o tom, či je uzatváracia stanica jednorazovým nástrojom alebo viacformátovým nástrojom a či je súčasťou linky aj stanica počítačového videnia.
Stav dodávky piestu a plunžra
Spôsob, akým sa piest a plunžer dostanú, je otázkou, ktorá rozhoduje o tom, či ide o dávkovacie a uzatváracie potrubie alebo o dávkovacie, vkladacie a uzatváracie potrubie. Kupujúci by mal potvrdiť v nasledujúcom formáte:
- piest: predvložené na konci valca, dodávané voľne vo vrecku alebo dodávané predmontované s piestovou tyčou. Predvloženie uzatvára trasu zadného plnenia; voľné dodávanie vynúti zadné plnenie pomocou vkladacej stanice.
- Piestová tyč: súčasťou balenia, predáva sa samostatne alebo nie je súčasťou balenia pre náboje kompatibilné so zbraňou. Tyč ovplyvňuje orientáciu a postup montáže, nie spôsob plnenia.
- Veľkosť vŕtania piestu v porovnaní s vnútorným priemerom valca: Tesnenie sa spolieha na to, že toto uloženie je v rámci tolerancie. Voľne uložené tesnenie presakuje, tesné tesnenie sa pri zavádzaní zaseká.
- Skladovanie a trvanlivosť vopred vložených piestov: Dlhé skladovanie môže deformovať elastomér; potrubie môže musieť prijať piesty, ktoré boli vo valci celé týždne.
Tieto odpovede určujú, či je potrubie postavené na prednom alebo zadnom plnení a či je súčasťou konfigurácie vkladanie piestu a odvzdušnenie. Zvyčajne sú to položky, ktoré vo fáze dopytu najčastejšie zostávajú nejasné.
Podmienky hromadného balenia a kŕmenia
Linka, ktorá prevádzkuje sudy v zásobníku, neprevádzkuje sudy vo veľkoobjemových vreciach bez predradeného riešenia. Veľkoobjemové balenie dodávateľa obalov je vstupom linky, nie logistickým detailom.
- Hromadný formulár: orientované v táckach, náhodne vo vrecku, v blistri, v obale. Náhodne sypký materiál vyžaduje stanicu na rozoberanie a orientáciu; sudy plnené táckami sa môžu podávať priamo.
- Počet kusov v balení a veľkosť balenia: nastavuje vyrovnávaciu pamäť proti prúdu a kadenciu prepínania.
- Časticové alebo statické zaťaženie: niektoré sudy prenášajú statickú elektrinu, ktorá narúša jednotkové balenie; niektoré hromadné balenia deformujú sudy na dne. Linka by mala byť dimenzovaná tak, aby zvládla najhorší prípad v skutočnej dodávke kupujúceho.
- Podmienky skladovania: Ak sa balenie skladuje v chlade, kondenzácia na potrubí môže zmeniť plniacu trysku a uzáver; kupujúci môže potrebovať krok predbežnej úpravy.
Toto sú podmienky, ktoré rozhodujú o tom, či je začiatok linky jednoduchý (podávanie do misky) alebo zahŕňa jednotku, orientáciu a predbežnú úpravu.
Kompatibilita materiálov a účinná látka
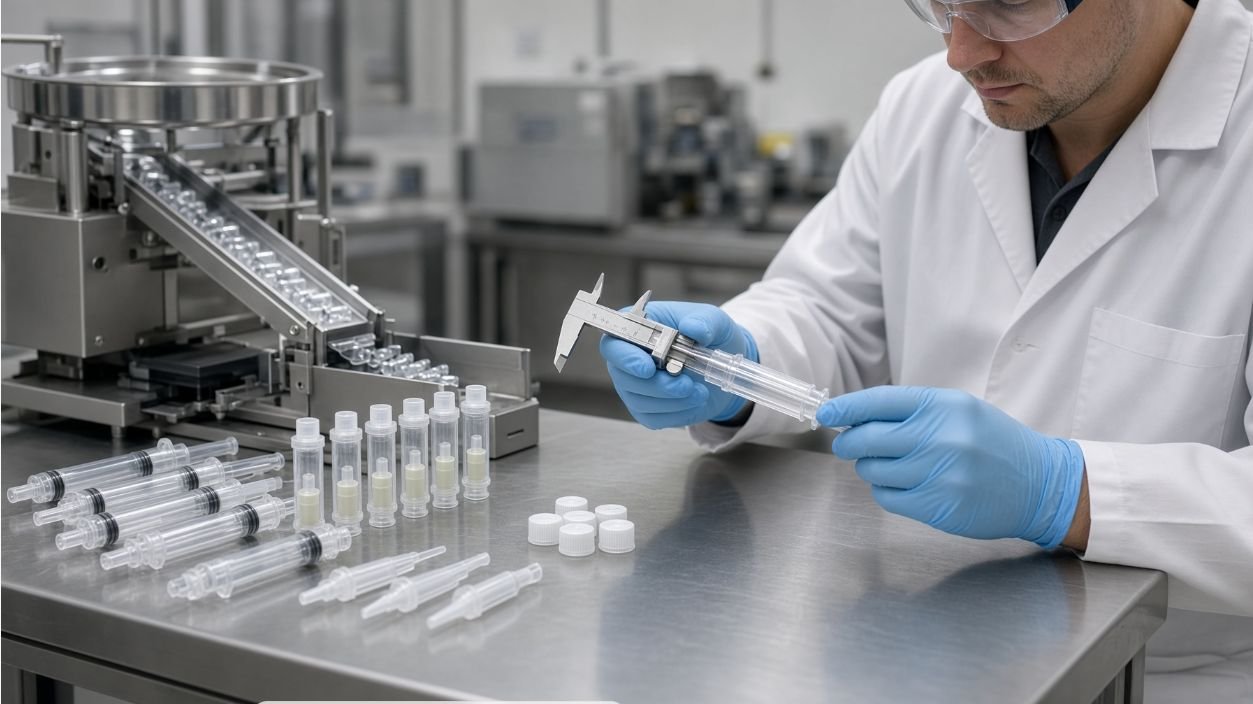
Účinná látka v gélovej návnade nie je inertná voči každému plastu. Napríklad prípravky na báze indoxakarbu sú bežné v gélových návnadách na šváby; dodávateľ balenia by mal byť požiadaný o potvrdenie, že materiály valca, piestu a uzáveru sú kompatibilné s účinnou látkou a matricou počas deklarovanej doby použiteľnosti. Kupujúci by mal tiež potvrdiť, že akékoľvek zvyšky silikónu alebo odformovacieho prostriedku z výroby valca neovplyvňujú atraktívny účinok návnady. Vyhlásenie o kompatibilite materiálov s odkazom na účinnú látku a matricu patrí do spisu dodávateľa.
Balík výkresov a tolerancií: Čo si vyžiadať
Balík výkresov a tolerancií dodávateľa balíka je dokument, ktorý používa dodávateľ čiary. Užitočný balík obsahuje:
- Výkres zostavenej striekačky a každej jej súčasti (valec, piest, piest, hrot, uzáver).
- Kritické rozmery s uvedenými toleranciami v jednej tabuľke.
- Poznámka k rozmerom, ktoré sú kontrolné a ktoré sú referenčné.
- Špecifikácie materiálov s príslušnými poznámkami o zhode s predpismi alebo odvetvím (napr. vyhlásenia o kontakte s potravinami a recyklovateľnosti, ak je to relevantné).
- Podmienky skladovania a trvanlivosti komponentov a zostavenej striekačky.
- Kontaktná osoba pre technické otázky počas projektu linky.
Balík, ktorý prichádza bez tolerancií alebo s toleranciami iba na podmnožine rozmerov, nie je špecifikáciou. Kupujúci by mal požiadať dodávateľa balíka o doplnenie chýbajúcich položiek pred konfiguráciou riadku.
Bežné riziká a chyby
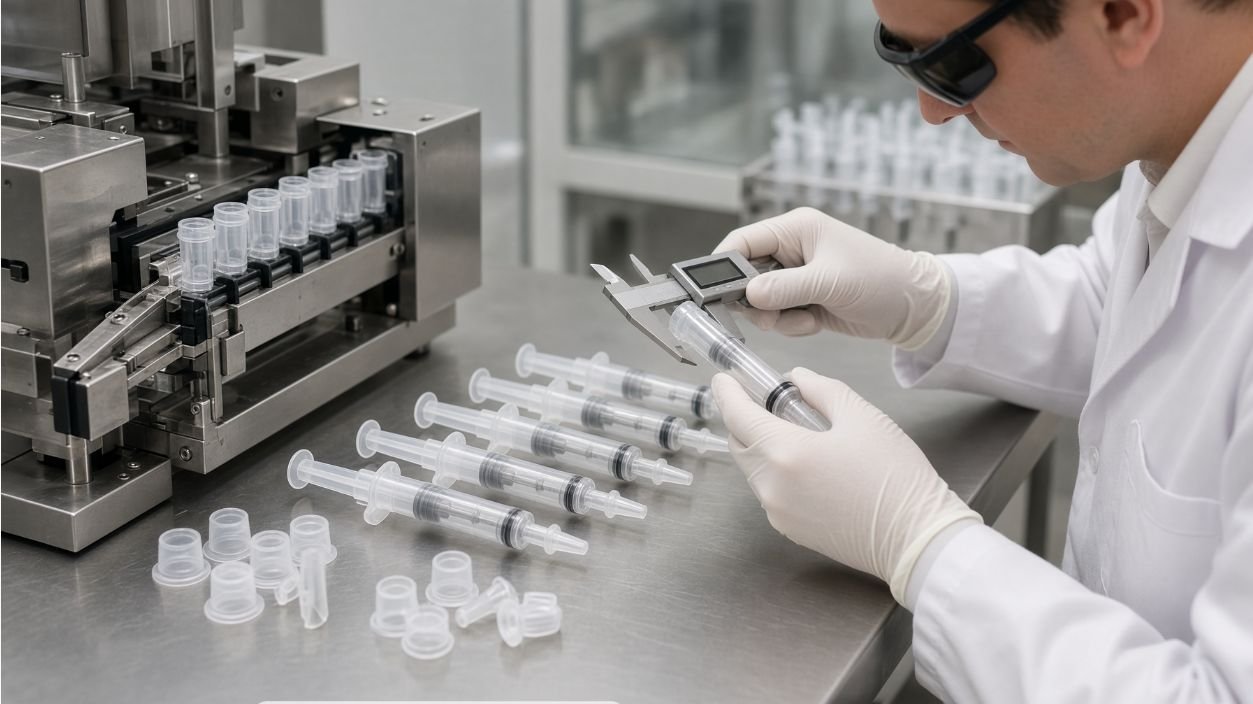
- Zaobchádzanie s balíkom ako s komoditou. Dva valce od rôznych dodávateľov, oba označené ako „30 g striekačka“, sa môžu líšiť rozmermi a stavom dodávky natoľko, že si vyžadujú rôzne konfigurácie potrubia.
- Žiadam vzorky, ale nie výkres. Vzorky demonštrujú, ako vyzerá balenie; výkresy špecifikujú, čo musí linka akceptovať. Linka navrhnutá iba zo vzoriek je dimenzovaná na jednu dávku, nie na špecifikáciu.
- Potvrdenie rozmerov bez tolerancií. Rozmer bez tolerancie je vzorka, nie špecifikácia.
- Ignorovanie hromadného balenia. Linka, ktorá predpokladá podávanie zo zásobníkov, je zbytočná, ak materiál prichádza vo veľkoobjemových vreciach a naopak.
- Kompatibilita materiálov sa preskakuje. Obal, ktorý interaguje s aktívnou zložkou, je problém s kvalitou, ktorý čaká na vznik, nie problém s plnením.
Ako King Pack podporuje túto aplikáciu
Spoločnosť King Pack Machinery (Wuxi King-Pack / Wuxi Jingpai Machinery Co., Ltd., založená v roku 2009, s hlavným technickým tímom s viac ako 20-ročnými skúsenosťami v odbore) považuje balenie za prvý vstup, nie posledný. Relevantná podpora pre kupujúceho pri výbere striekačiek s gélovou návnadou pre automatizovanú linku je:
- Kontrola balíka oproti aplikácii URS. Kontrola výkresov valca, piestu, uzáveru a balenia hromadného materiálu v porovnaní s tým, čo automatizovaná linka dokáže akceptovať, s písomným zoznamom položiek, ktoré je potrebné potvrdiť s dodávateľom balenia.
- Testovanie na základe vzoriek. Overenie, či skutočné vzorky so skutočnou pastou prechádzajú cez nakonfigurovaný riadok predtým, ako je riadok potvrdený.
- Tolerancia a spätná väzba medzi napájaním a stavom. Prevod výkresu a tabuľky tolerancií dodávateľa balíka do požiadaviek linky pre jednotlivé stanice.
- Dokumentácia a školenie. Sada dokumentácie, ktorú môžu technické a prevádzkové tímy kupujúceho opätovne použiť po pridaní nového formátu balíka.
Spoločnosť King Pack si nenárokuje overený stroj na výrobu gélových návnad zo štandardného katalógu. Konfigurácia sa vyvíja na základe balenia a pasty, ktorú kupujúci skutočne dodáva. To je rozdiel medzi cenovou ponukou na stroj a návrhom na funkčnú linku.
Záver
Striekačka s gélovou návnadou, ktorá sa v laboratóriu dobre plní, môže zlyhať na automatizovanej linke, ak balenie nebolo určené pre automatizáciu. Kupujúci, ktorý zhromaždí geometriu, tolerancie, rozhrania hrotu a uzáveru, stav dodávky piestu a plunžera, objemové balenie a kompatibilitu materiálov – a ktorý ich dostane vo výkrese, nie vo vzorke – zachráni projekt pred prepracovaním. Balenie je špecifikácia; čiara nasleduje po nej.
Plánujete plniacu linku na striekačky s gélovými návnadami? Pošlite výkresy valca, piestu, hrotu, špičky a uzáveru s toleranciami, informácie o hromadnom balení a údaje o produkte a požiadajte o kontrolu balenia podľa žiadosti URS.
