 Prejsť na obsah


Trhové prognózy sa líšia v závislosti od zdroja a definície. Rozhodnutie o zariadení by malo byť založené na receptúre zákazníka, formátoch, veľkostiach šarží, hygienickom programe a cieľovom výstupe, a nie na odhade trhu.
Táto príručka vysvetľuje bežné pracovné postupy pri plnení rúžov a faktory výberu. Teplota, rýchlosť, tolerancia plnenia a hygienické vlastnosti závisia od konfigurácie a zloženia a mali by sa overiť reprezentatívnymi pokusmi.
Čo je to stroj na plnenie rúžov?
Definícia a účel
Stroj na plnenie rúžov dokáže taviť, prenášať, plniť, formovať alebo uzatvárať, ak sú tieto moduly zahrnuté vo vybranej konfigurácii. Predtým, ako ho budete považovať za kompletnú linku na výrobu rúžov, overte si hranice procesu a formát.
Požiadavky na ohrev, prenos, chladenie a uzatváranie závisia od receptúry, nádoby, formy a cieľového procesu. Regulácia teploty by sa mala zaviesť na základe validovaného procesu produktu.
Kvalita, kontrola kontaminácie a výstup závisia od zariadenia, postupov, operátorov a systému kvality. Automatizácia môže podporiť opakovateľnosť, ale sama o sebe nezaručuje kozmetickú zhodu.
Odporúčané čítanie: Emulgačný miešací stroj na výrobu kozmetiky – King Pack Machinery
Význam pre kozmetické továrne a značky
Automatizácia môže zlepšiť opakovateľnosť a znížiť manuálnu manipuláciu v komerčnej výrobe. Požadovaná úroveň závisí od veľkosti dávky, personálneho obsadenia, formátu a kontrol kvality.
Škálovateľnosť, práca a flexibilita formátu by sa mali vypočítavať z výrobného plánu zákazníka, a nie predpokladať na základe kategórie stroja.
Konzistentnosť kvality buduje reputáciu značky a zároveň znižuje náklady na odpad a prepracovanie spojené s variáciami manuálneho plnenia.
Ako fungujú stroje na plnenie rúžov? Podrobný pracovný postup linky na plnenie rúžov
Krok 1: Proces topenia
Teplota topenia sa musí stanoviť na základe zloženia, voskov, pigmentov a účinných látok. Ilustratívny rozsah 65 – 85 °C nie je univerzálny.
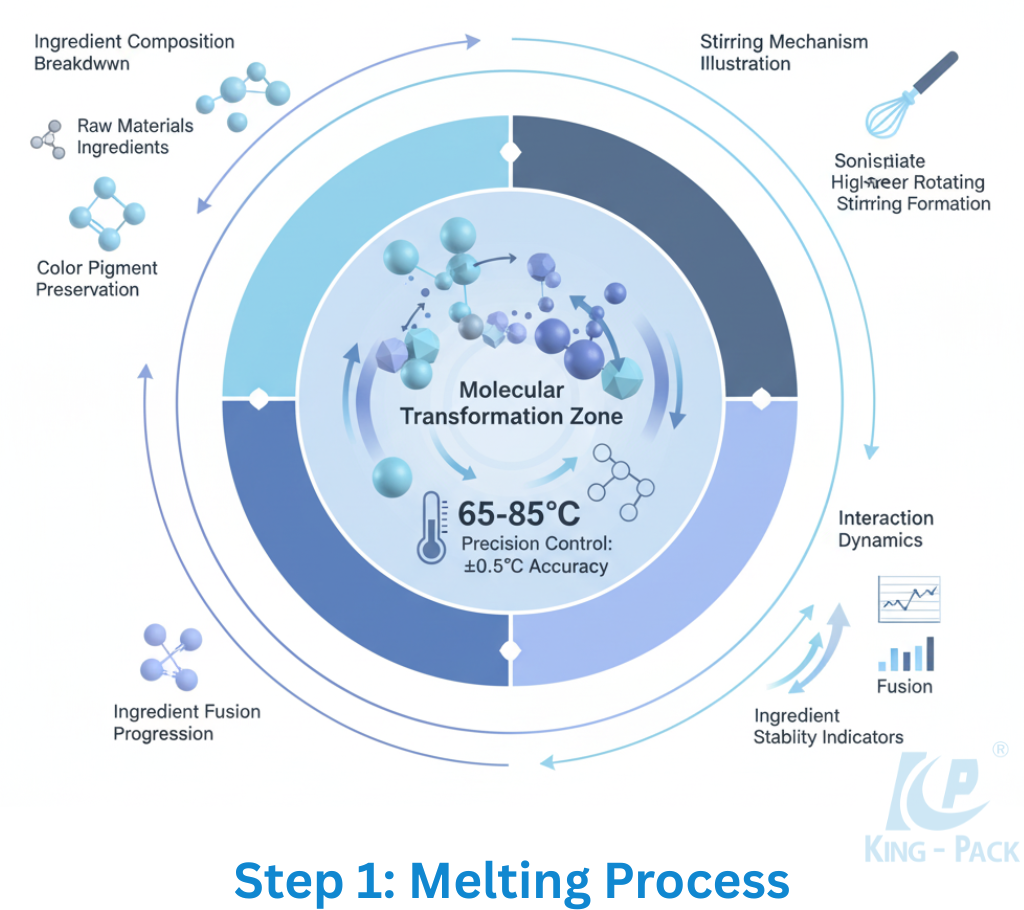
Miešanie a regulácia teploty by mali udržiavať požadovanú homogenitu bez degradácie zložiek citlivých na teplo. Potvrďte senzory, miešanie a kritériá prijateľnosti pre vybranú receptúru.
Spoločnosť King Pack môže prediskutovať možnosti ohrevu a miešania; skutočná teplotná stabilita a integrita receptúry sa musia overiť v skúškach.
Krok 2: Plniace operácie
Rýchlosť plnenia závisí od počtu trysiek, receptúry, formy, nádoby a konfigurácie. Skontrolujte testovanú rýchlosť, namiesto predpokladu 60 kusov za minútu.
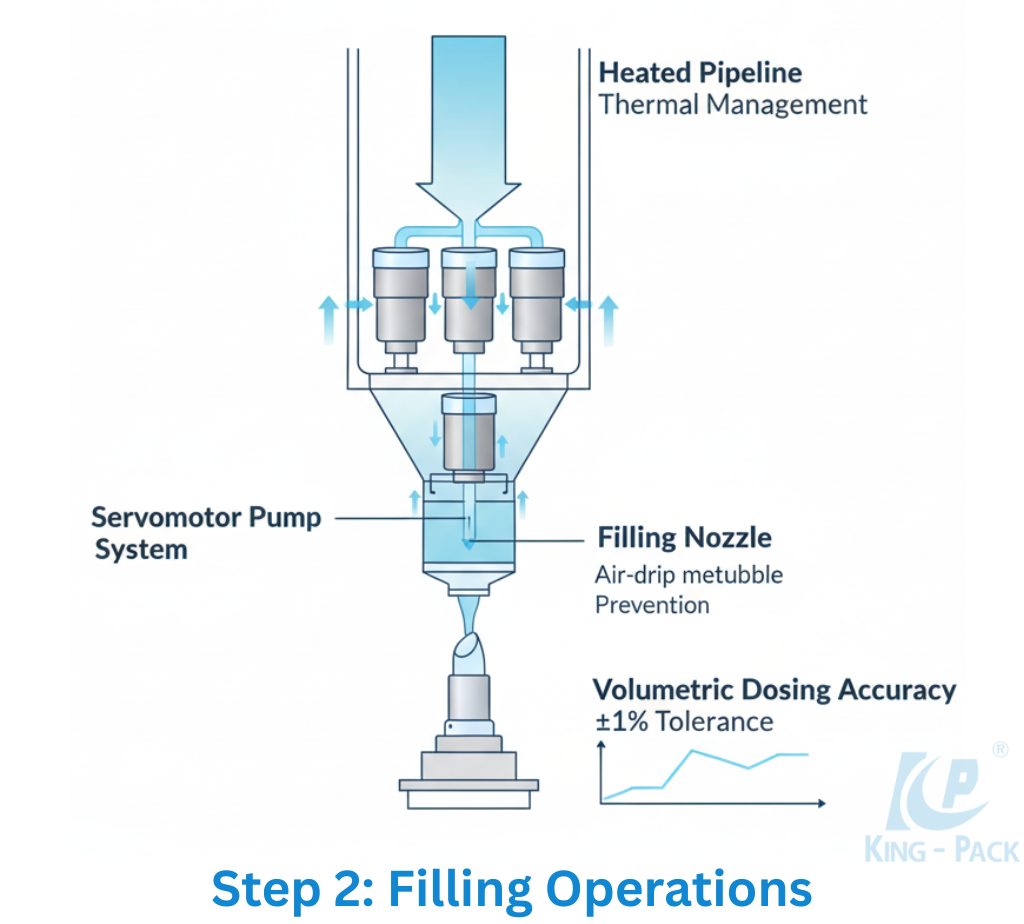
Tolerancia plnenia závisí od spôsobu dávkovania, kalibrácie, teploty receptúry, trysky a spôsobu merania. Namiesto predpokladu ±1 % potvrďte zvolenú špecifikáciu.
Odporúčané čítanie: Dôležitosť stroja na plnenie a uzatváranie túb – King Pack Machinery
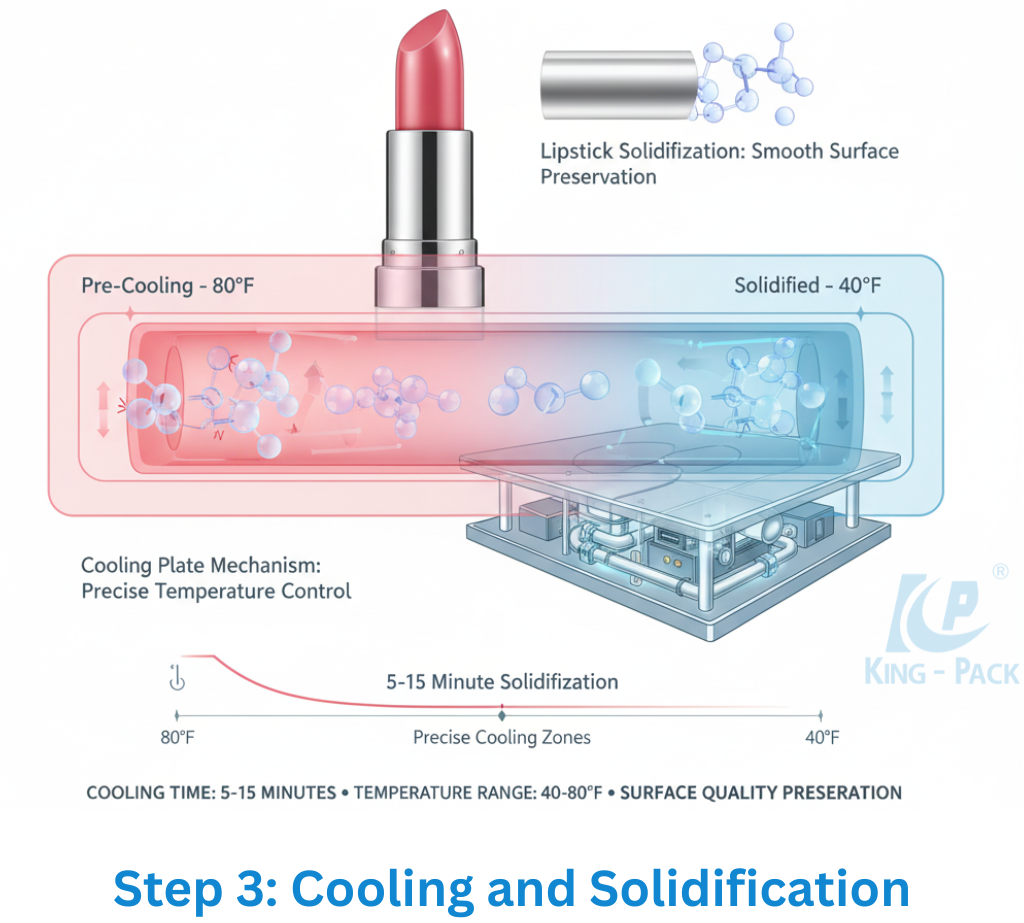
Krok 3: Chladenie a tuhnutie
Profil chladenia by sa mal vybrať na základe receptúry, formy, geometrie a požiadaviek na povrch. Overte praskanie, prepadliny a povrchovú úpravu na reprezentatívnom výrobku.
Čas chladenia závisí od receptúry a zariadenia; rozsah 5 – 15 minút je len ilustratívny.
Krok 4: Uzavretie a dokončenie
Uzatváranie a krútiaci moment závisia od uzáveru, nádoby a stroja. Počas skúšok overte zarovnanie, poškodenie uzáveru a požiadavky na tesnenie.
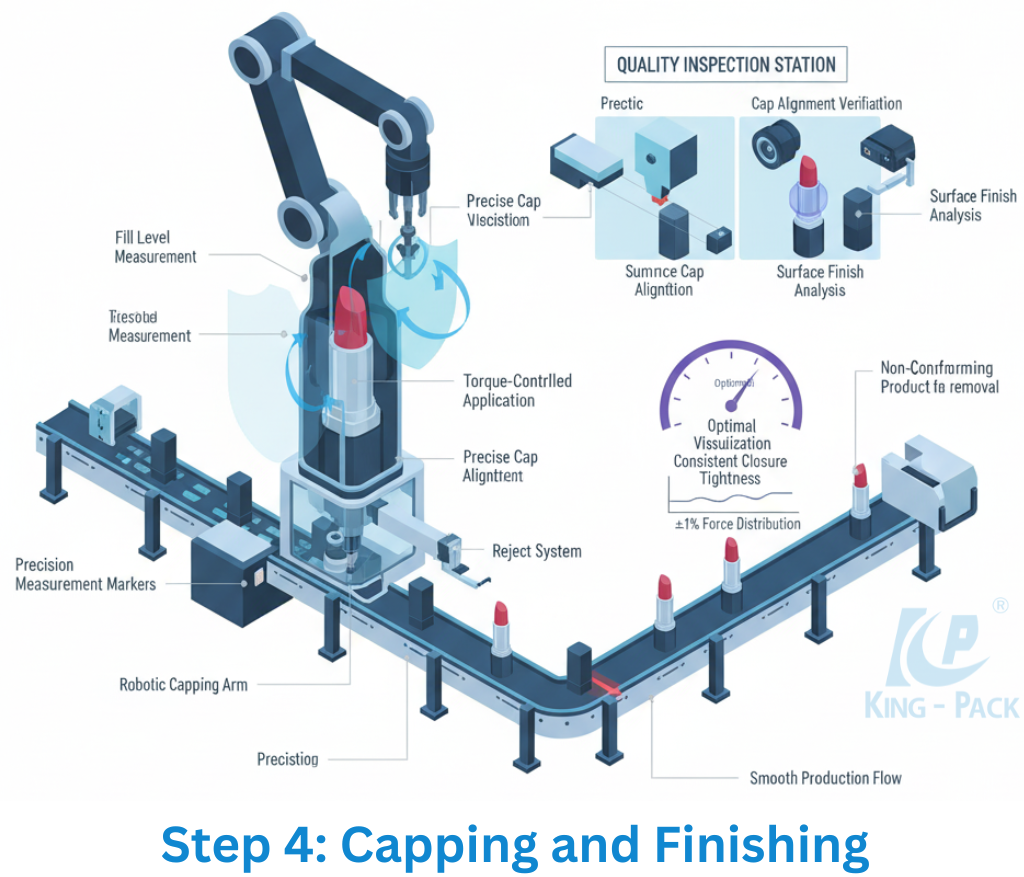
Systémy kontroly a vyraďovania sú konfiguračné možnosti. Musia byť overené ich pokrytie, miera chybných vyraďovaní a odozva linky.
Odporúčané čítanie: Stroje na plnenie túb: Použitie, typy a výhody v rôznych odvetviach – King Pack Machinery
Typy strojov na plnenie rúžov
Manuálne, poloautomatické a plne automatické
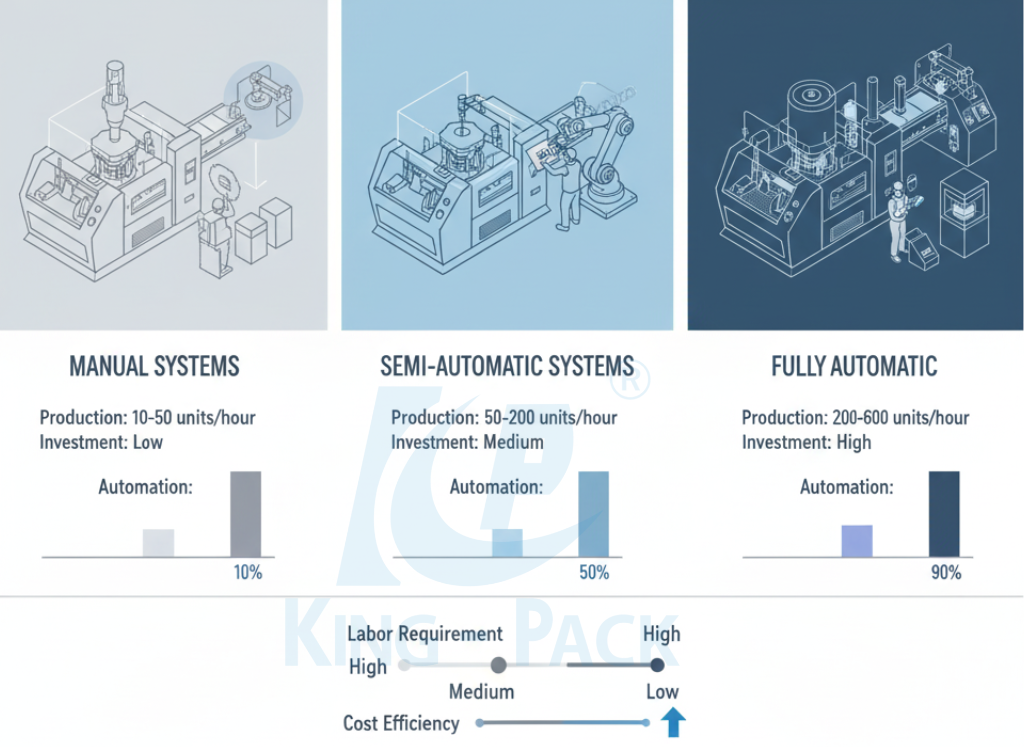
Úroveň automatizácie by sa mala vyberať na základe veľkosti dávky, personálneho obsadenia, hygieny, formátu a investícií. Žiadna kategória nezaručuje konkrétnu rýchlosť alebo zníženie kontaminácie.
- Manuálne systémyZákladné ohrievacie a plniace zariadenia vyžadujúce úplnú kontrolu obsluhy nad všetkými funkciami. Tieto systémy sú vhodné pre výskum a vývoj alebo veľmi malú výrobu s obmedzeným rozpočtom.
- Poloautomatické systémy: Kombinujú automatizované plnenie s manuálnou manipuláciou s materiálom a operáciami s formami. Ponúkajú rovnováhu medzi nákladmi a efektívnosťou pre stredne veľké prevádzky.
- Plne automatické linky môžu kombinovať manipulačné, plniace, chladiace a baliace moduly. Skutočné obsadenie personálu, rýchlosť, prestoje a kvalita závisia od zvolenej konfigurácie.
| Typ stroja | Výrobná kapacita | Požiadavky na operátora | Počiatočné investície | najlepší |
| Manuálne systémy | Len ilustratívny rozsah kapacity; potvrďte požadované parametre stroja a dávky. | Plná kontrola operátora | najnižšia | Výskumné a vývojové laboratóriá, startupy, veľmi malé série |
| Semi-Automatic | Len ilustratívny rozsah operátorov; potvrďte pracovný postup a úlohy kvality. | 1–2 operátori | Stredne | Malá až stredná výroba |
| Plne automatické | Len ilustratívny rozsah kapacity; overte prostredníctvom testov FAT a výrobných skúšok. | Personálne obsadenie závisí od kŕmenia, kontroly, dopĺňania materiálu, čistenia a uvoľňovania kvality. | Kapitálové náklady sa líšia v závislosti od rýchlosti, modulov, validácie a integrácie lokality; získajte cenovú ponuku pre konkrétny projekt. | Vyberte úroveň automatizácie z výstupu, formátu a plánu kvality zákazníka. |
Stroje na plnenie rúžov na pery trubičky vs. guľky
Stroje na plnenie túb: Sú určené na plnenie rúžu priamo do zasúvacích túb s integrovanými mechanizmami. Tieto stroje zvládajú kompletný proces montáže vrátane tvarovania guľôčok a integrácie túb.
Systémy rúrok a guliek slúžia rôznym pracovným postupom pri balení. Potvrďte zvolený formát, formu, montáž a následné vybavenie.
Výber závisí od požiadaviek na formát produktu a možností následnej montáže vo výrobnom závode.
Konštrukcia a komponenty stroja na plnenie rúžov
Taviaca nádrž: Tepelné presné inžinierstvo
Rozsah ohrevu, presnosť senzora a objem nádoby závisia od modelu a receptúry. Potvrďte zvolenú špecifikáciu a metódu kalibrácie.
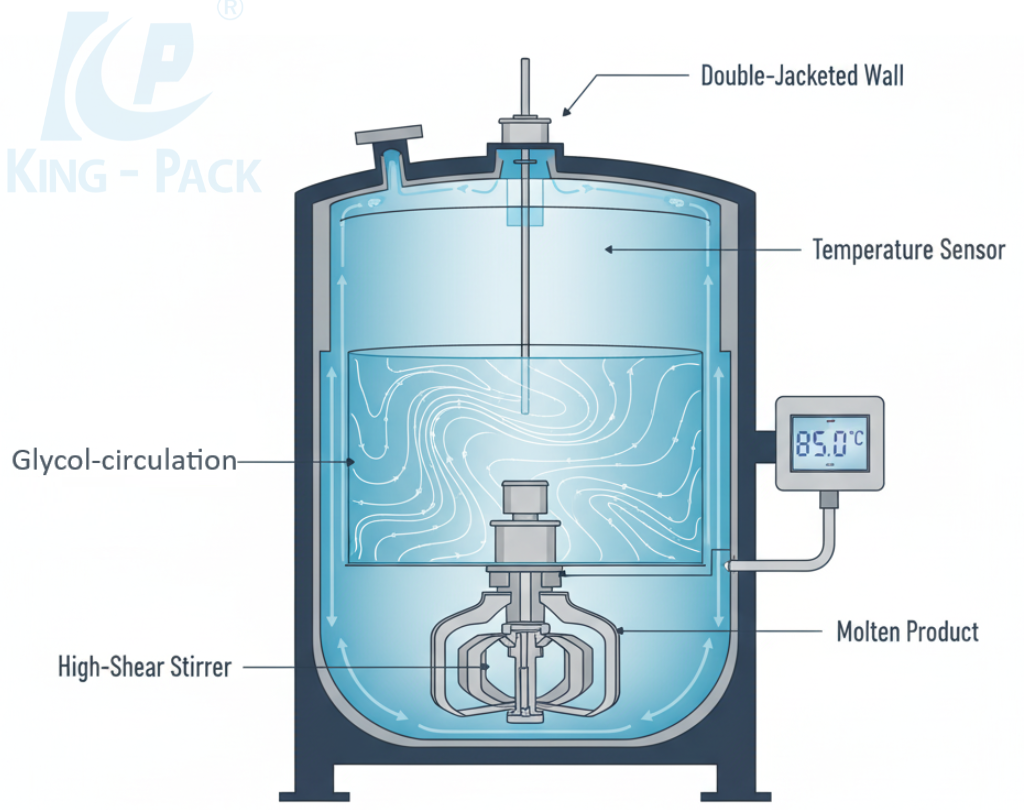
Plášťové vykurovanie, profily PLC a kapacita by mali byť špecifikované na základe vzorca, veľkosti dávky a inžinierskych sietí na mieste.
Odporúčané čítanie: 10 najlepších výrobcov strojov na plnenie tub dnes – Svetoví lídri v technológii balenia tub – King Pack Machinery
Plniaca tryska: Technológia volumetrickej presnosti
Opakovateľnosť dávkovania trysky závisí od receptúry, teploty, čerpadla, kalibrácie a testovacej metódy. Nepredpokladajte univerzálnu presnosť 0.1 ml.
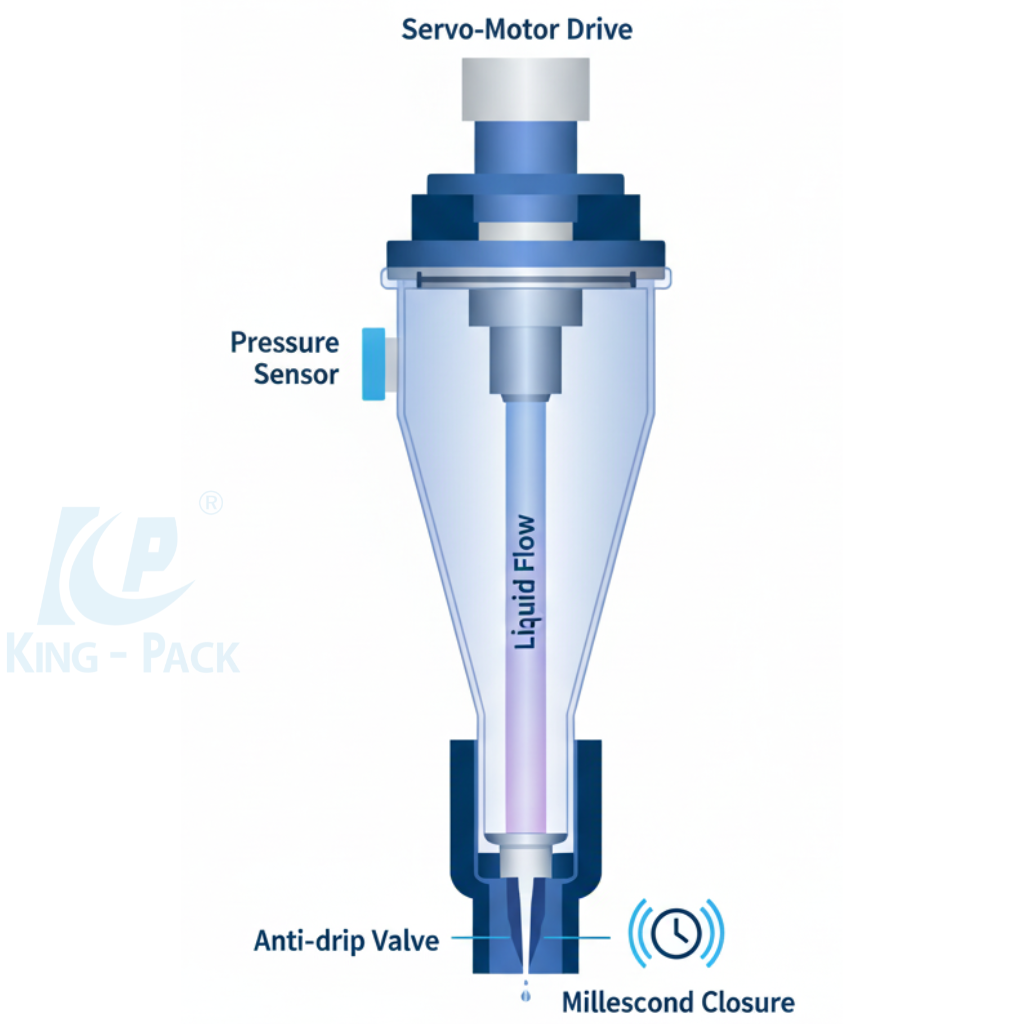
Rozdeľovače trysiek sú teplotne regulované, aby sa zabránilo upchávaniu, a tlmenie vibrácií znižuje rozstrekovanie pre hladký povrch. Možnosti zahŕňajú pneumatické, servo a hybridné systémy.
Systém foriem: Rýchla flexibilita konfigurácie
Čas výmeny formy závisí od nástrojov, formátu, čistenia a postupu operátora; overte zvolený proces, a nie predpokladajte 30 minút.
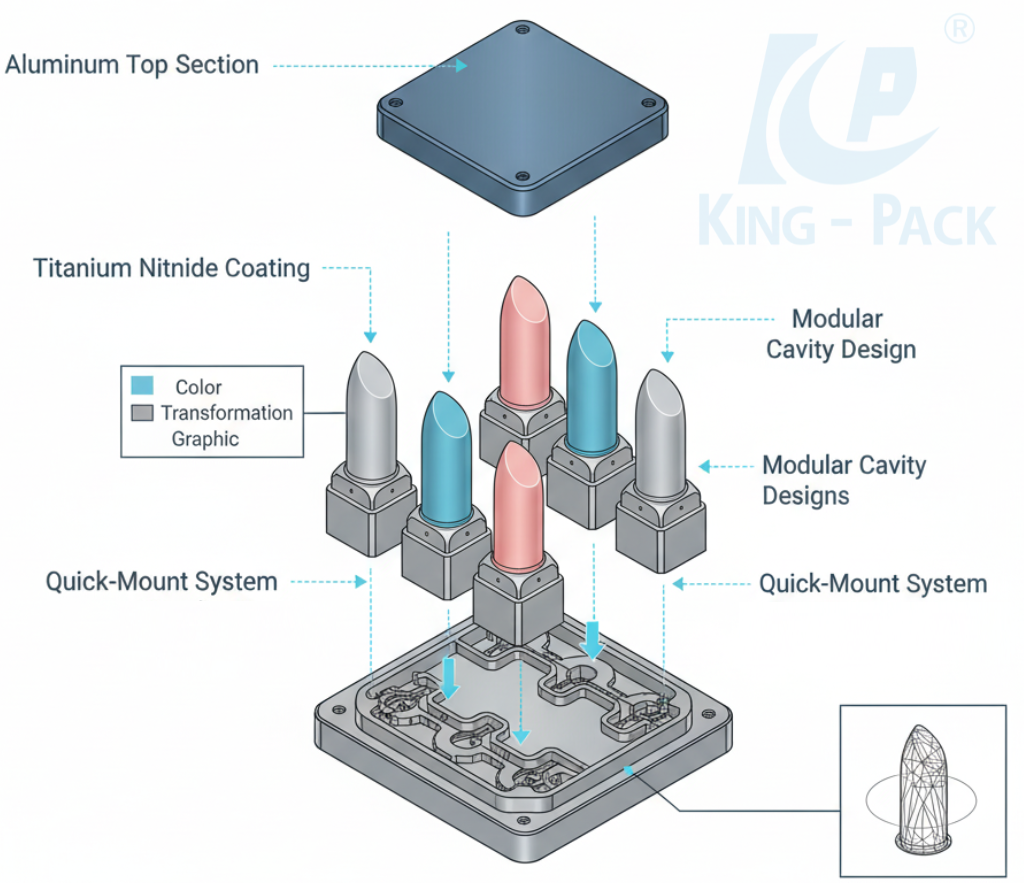
Chladiace kanály a teplotne reagujúce zliatiny regulujú tuhnutie. Povrchové povlaky, ako napríklad nitrid titánu, zlepšujú uvoľňovanie, zatiaľ čo rýchlomontážne systémy urýchľujú zmeny konfigurácie.
Chladiaca doska: Riadenie tepelného gradientu
Teplota a gradient chladiacej dosky závisia od receptúry, formy a chladiaceho systému. Potvrďte zvolený prevádzkový rozsah.
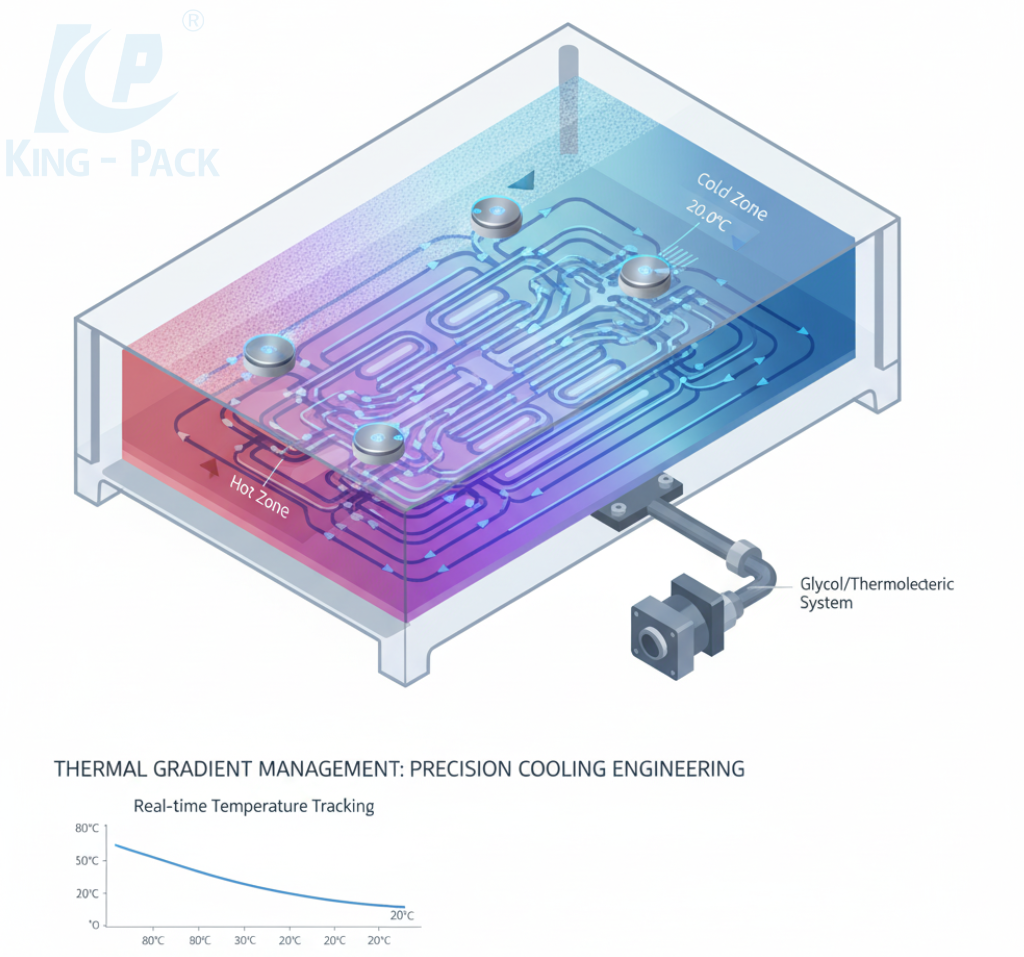
Mikrotextúrované nerezové povrchy zlepšujú prenos tepla a znižujú chyby. Integrované senzory sledujú teplotu a tuhnutie v reálnom čase, čím optimalizujú spotrebu energie pomocou adaptívnych chladiacich zón.
Ovládací panel: Inteligentné riadenie výroby
Dotykové panely HMI spravujú recepty, sledovanie výroby a diagnostiku. Bezpečné úrovne prístupu chránia prevádzku, zatiaľ čo zaznamenávanie údajov podporuje dokumentáciu kvality.
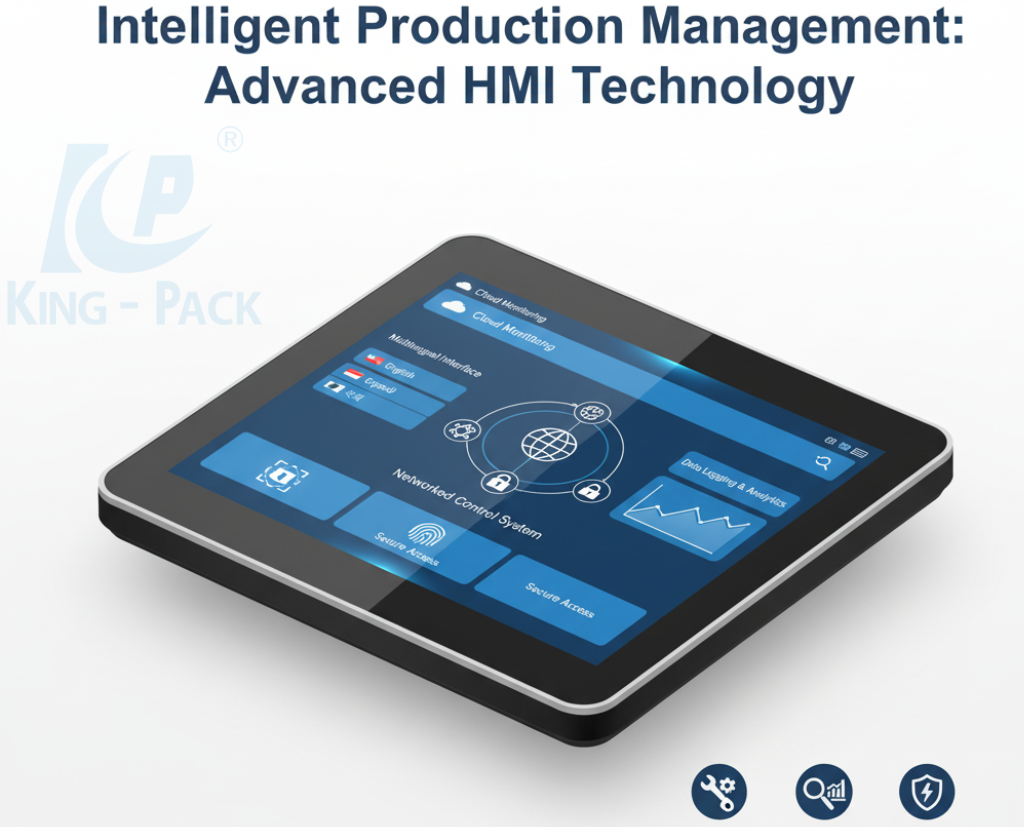
Monitorovanie cloudu, vytváranie sietí a prediktívna údržba sú voliteľné položky rozsahu; potvrďte požiadavky na kybernetickú bezpečnosť, vlastníctvo údajov a validáciu.
Voliteľné funkcie: Technológie na zlepšenie výroby
Moderné plniace linky na rúž je možné vylepšiť voliteľnými systémami, ktoré zvyšujú efektivitu a kvalitu výrobkov. Tieto technológie zefektívňujú procesy konečnej úpravy, znižujú manuálnu manipuláciu a udržiavajú konzistentnosť vo veľkovýrobných sériách. Integráciou modulárnych doplnkov môžu výrobcovia škálovať prevádzku bez výmeny základných strojov.
- Rýchlosť etiketovača a dátové funkcie závisia od zvoleného modelu, nádoby a materiálu. Potvrďte skutočné rýchlosti a požiadavky na kódovanie.
- Automatické obmedzenie – Servosystémy s riadeným krútiacim momentom aplikujú uzávery s programovateľnou tesnosťou a automaticky detekujú nepravidelnosti tesnenia. Konfigurácie s viacerými hlavami umožňujú plynulú manipuláciu s rôznymi dizajnmi uzáverov.
- Vylepšené chladenie – Viacstupňové chladiace systémy využívajú programovateľné teplotné gradienty na urýchlenie tuhnutia a zároveň na ochranu kvality povrchu. Energeticky úsporné modulárne konštrukcie sa ľahko integrujú do existujúcich výrobných liniek.
Materiály: Pokročilé hygienické inžinierstvo
Druh kontaktného materiálu, povrchová úprava a odolnosť voči sterilizácii alebo čisteniu by mali byť uvedené v pláne kvality kozmetického výrobku. 316L a Ra ≤ 0.4 µm nie sú univerzálne požiadavky.
Materiály tesnení a teplotný rozsah musia byť prispôsobené produktu, čistiacim chemikáliám a zariadeniu. Antimikrobiálne prísady nenahrádzajú hygienické opatrenia.
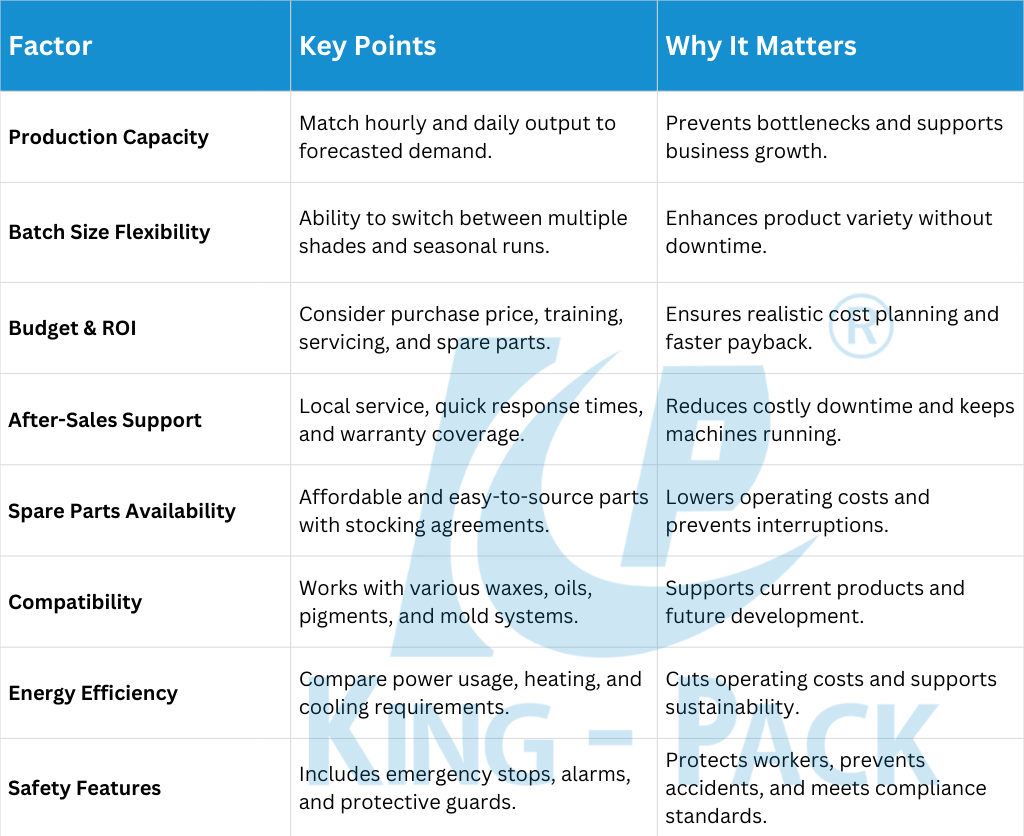
Čo treba zvážiť pred kúpou stroja na plnenie rúžov
Pred výberom automatizácie posúďte veľkosť dávky, rozsah formátov, sezónnosť, personálne obsadenie, zmeny a validáciu. Funkcie servopohonov alebo kamerového systému sú možnosťami konfigurácie.
Vytvorte návratnosť investícií (ROI) z kapitálu, inštalácie, školenia, práce, odpadu, prestojov, údržby a overených výstupných údajov. Nepredpokladajte skrátenú dobu návratnosti.
V cenovej ponuke potvrďte servisné krytie, náhradné diely, nástroje, školenie a postup prechodu. Energetické a bezpečnostné výhody závisia od konfigurácie.
Tipy na údržbu a riešenie problémov
Pravidelné čistenie a dezinfekcia nádrží a trysiek
Postupy a čistiace prostriedky by mali byť definované na základe receptúry, kontaktných materiálov a systému kvality kozmetiky. Denná frekvencia a výber rozpúšťadla musia byť potvrdené postupom na mieste.
Kontrolný zoznam denného čistenia:
- Čistenie taviacich nádrží a miešacích mechanizmov
- Dezinfikujte plniace trysky a dráhy produktu
- Skontrolujte chladiace dosky, či sa na nich nenahromadili zvyšky
- Skontrolujte presnosť teplotného senzora
- Postupy čistenia dokumentov a akékoľvek problémy
Čistenie trysiek a komponentov by malo prebiehať podľa pokynov výrobcu a podľa plánu zákazníka týkajúceho sa kompatibility materiálov a hygieny.
Údržba chladiaceho systému a motora
Údržba chladiaceho systému zahŕňa kontrolu hladiny teplonosného oleja, čistenie kondenzátorov a overovanie parametrov chladiaceho procesu. Správna prevádzka je nevyhnutná pre optimalizáciu výrobných cyklov a zabezpečenie vysokokvalitného výstupu.
Údržba motora sa riadi špecifikáciami výrobcu vrátane mazacích plánov, kontrol ložísk a kontroly medených pripojení motora. Preventívna údržba minimalizuje neočakávané prestoje a udržiava výrobný systém v efektívnej prevádzke.
Kalibrácia teploty by mala využívať overiteľné prístroje a postup kvality schválený zákazníkom; interval závisí od rizika a procesu.
Záver
Vhodná linka na výrobu rúžu môže podporovať opakovateľné zahrievanie, plnenie, formovanie a konečnú úpravu, ak je nakonfigurovaná a overená pre receptúru a formáty zákazníka.
Modulárne funkcie a budúce škálovanie závisia od zvoleného vybavenia, nástrojov, inžinierskych sietí a plánu údržby. Overte ich vzhľadom na rozsah projektu.
Zdieľajte receptúru, formát, veľkosť dávky, cieľový výkon, požiadavky na vykurovanie/chladenie a potreby dokumentácie kvality pre účely posúdenia a cenovej ponuky špecifickej pre projekt.
